En
Die Wandstärke ist die erste Zahl, die eine Extrusionslinie steuern muss, und sie ist auch der erste Parameter, der sich ändert, wenn Bediener die Abzugsgeschwindigkeit, die Schneckengeschwindigkeit oder die Kopftemperatur manuell anpassen. Bei einem 600-V-Kabel mit einer 1,0 mm dicken Isolationswand kann eine Exzentrizität von 0,05 mm die Mindestwand auf 0,85 mm reduzieren. Das reicht aus, um einen routinemäßigen Wechselstrom-Widerstandstest zu bestehen, auch wenn die durchschnittliche Dicke korrekt aussieht. Hier zahlt sich die Automatisierung von Extrusionsprozessen für elektrische Komponenten aus.
Durch die Automatisierung wird die Entscheidung von den Händen des Bedieners auf einen Regelkreis verlagert. Sobald die Linie läuft, passt das System kontinuierlich die Schneckengeschwindigkeit, die Abzugsrate und den Traversendruck an, sodass der gemessene Durchmesser und die Kapazität innerhalb eines engen Fensters bleiben. Das Ergebnis ist ein Produkt, das die dielektrischen Prüfungen zuverlässiger besteht, und ein Prozess, der weniger Polymer verbraucht als eine manuell abgestimmte Linie.
Was die Automatisierung tatsächlich in einer Kabelextrusionslinie steuert
Man kann sich Extrusionsautomatisierung leicht als das einfache Hinzufügen einer SPS zum Schaltschrank vorstellen. In der Praxis verwendet eine moderne Extrusionslinie für elektrische Komponenten mehrere unabhängige Regelkreise, die sich um eine Master-Geschwindigkeitsreferenz synchronisieren.
Temperatur und Schmelzedruck
Der Zylinder eines Extruders ist in vier bis sechs Heizzonen unterteilt, jede mit einem eigenen Thermoelement und PID-Regler. Bei einer gut abgestimmten Linie bleibt die Abweichung vom Sollwert innerhalb von ±1,5 °C. Wenn die Abweichung über ±5 °C steigt, ändert sich der Schmelzfluss so weit, dass eine sichtbare Änderung des Außendurchmessers entsteht. Die Automatisierung hält Zonenabweichungen gering und überwacht den Kopfdruck, der der eigentliche Indikator für die Schmelzviskosität ist.
Schneckengeschwindigkeit, Liniengeschwindigkeit und Rückmeldung
Die Schnecke sorgt für den Schmelzeausstoß und die Abzugseinheit bestimmt die Lineargeschwindigkeit des Kabels. In einer automatisierten Linie berechnet das Steuerungssystem das Verhältnis anhand der Durchmesserrückmeldung und passt zunächst die Schneckengeschwindigkeit an, während der Abzug die Liniengeschwindigkeit konstant hält. Dadurch wird die Zeit zwischen einer Durchmesserabweichung und einer Korrektur minimiert. Ein optischer Durchmessermesser und ein Kapazitätssensor sind die beiden gebräuchlichsten Feedbackgeräte. Das Kapazitätssignal ist besonders nützlich für geschäumtes PE, wo es das Ausdehnungsverhältnis besser anzeigt als der Durchmesser allein.
Co-Extrusionsschichtverhältnis
Wenn ein Kabel einen zweischichtigen oder dreischichtigen Aufbau hat, verfügt jede Schicht über einen eigenen Extruder. Das Verhältnis zwischen den Schichten muss stabil gehalten werden, um eine trockene Stelle an der Grenzfläche zu vermeiden. Die Automatisierung steuert die Geschwindigkeit jeder Schnecke im Verhältnis zur Geschwindigkeit der Hauptlinie, indem sie gravimetrische Zuführungen oder Wägezellen an den Trichtern verwendet, um das Polymergewicht in Echtzeit zu messen.
Die Materialien und Toleranzen, die die elektrische Extrusion ausmachen
Die Extrusion eines Kunststoffprofils für einen Fensterrahmen und die Extrusion einer Drahtisolierung sehen ähnlich aus, die Anwendung elektrischer Komponenten setzt dem Endprodukt jedoch viel strengere Grenzen. Bei Kabeln, die IEC 60502-1, UL 44 oder GB/T 12706 unterliegen, ist die Mindestisolationsdicke ein obligatorischer Prüfpunkt. Automatisierte Linien halten die durchschnittliche Wandstärke näher am Nennwert, was bedeutet, dass weniger Polymer erforderlich ist, um das Minimum zu gewährleisten. In der Praxis bedeutet dies oft eine Materialeinsparung von 3 bis 7 % bei der Dämmschicht.
| Material | Wichtige dielektrische Anforderungen | Automatisierungsherausforderung |
|---|---|---|
| PVC | Stabiler Isolationswiderstand bei 70 °C | Großes Verarbeitungsfenster, aber die Ansammlung von Abbaumitteln beeinträchtigt mit der Zeit den Kopfdruck |
| XLPE | Sehr geringe Feuchtigkeitsaufnahme und hohe Durchschlagfestigkeit | Der Vernetzungsschritt erfordert eine präzise Koordination von Schmelzetemperatur und Liniengeschwindigkeit |
| PE-Schaum | Niedrige Dielektrizitätskonstante für schnelle Datenübertragung | Vakuum und Gasinjektion erfordern eine schnelle kapazitätsbasierte Rückkopplung |
| Silikonkautschuk | Hohe Temperaturbeständigkeit für EV- und Gerätekabel | Weiche Schmelze mit geringer Zugfestigkeit; Die Abzugsspannung muss streng kontrolliert werden |
| Teflon | Hervorragende dielektrische und chemische Beständigkeit | Korrosive Abgase und eine hohe Schmelzeviskosität erfordern eine korrosionsbeständige Schnecken- und Zylinderkonstruktion |
Jedes Material treibt die Automatisierungsstrategie in eine andere Richtung. Bei PVC und XLPE stehen Temperaturstabilität und Liniengeschwindigkeitsbeschnitt im Vordergrund. Bei geschäumtem PE muss der Regler innerhalb weniger Sekunden auf Kapazitätsdrift reagieren. Bei Silikon und Teflon ändert sich die Viskosität entlang des Zylinders so stark, dass die Abstimmung auf der Druckseite wichtiger wird als die Abstimmung auf der Temperaturseite.
Worauf Sie beim Kauf einer automatisierten Extrusionslinie achten sollten
Die Entscheidung, in eine automatisierte Linie zu investieren, sollte von den Kosten für Ausschuss und Nacharbeit und nicht von der Ästhetik des Bedienfelds bestimmt werden. Wenn eine Linie 1.000 km Kabel pro Jahr produziert und 2 % davon aufgrund einer Abweichung der Isolierwand ausscheidet, deckt die Rückgewinnung dieser 2 % mit Regelung einen Großteil der Kapitalkosten einer modernen Extruder-Modernisierung ab.
Bei der Bewertung eines Lieferanten sind die folgenden Punkte am wichtigsten.
- Die Durchmesserregelung im geschlossenen Regelkreis sollte mindestens zwei Messachsen verwenden, damit die Exzentrizität sichtbar ist, während sich das Kabel noch bewegt.
- Die SPS sollte Prozessvariablen jede Sekunde aufzeichnen und die Daten für mindestens eine Produktionsschicht aufbewahren. Dadurch ist es möglich, ein Qualitätsproblem auf eine bestimmte Geschwindigkeitsänderung zurückzuführen.
- Der Kreuzkopf und die Schraube sollten zu der von Ihnen verarbeiteten Polymerfamilie passen. Eine für PVC-Schaum ausgelegte Traverse erzeugt auf einer XLPE-Linie keine gleichmäßige halbleitende Schicht.
- Die Alarmstruktur sollte driftbasiert sein. Eine Warnung, wenn der Schmelzedruck um mehr als 8 % vom laufenden Durchschnitt abweicht, kann Schäden am Querkopf vor einer vollständigen Abschaltung verhindern.
Geschwindigkeit ist auch eine Erinnerung daran, warum Automatisierung nicht verhandelbar ist. Bei 200 m/min bewegt sich das Kabel mehr als 3 m pro Sekunde. Eine Regelung mit geschlossenem Regelkreis reagiert in Millisekunden, während ein Bediener, der nach einem Knopf greift, mehrere Meter Kabel außerhalb der Spezifikation passieren lässt.
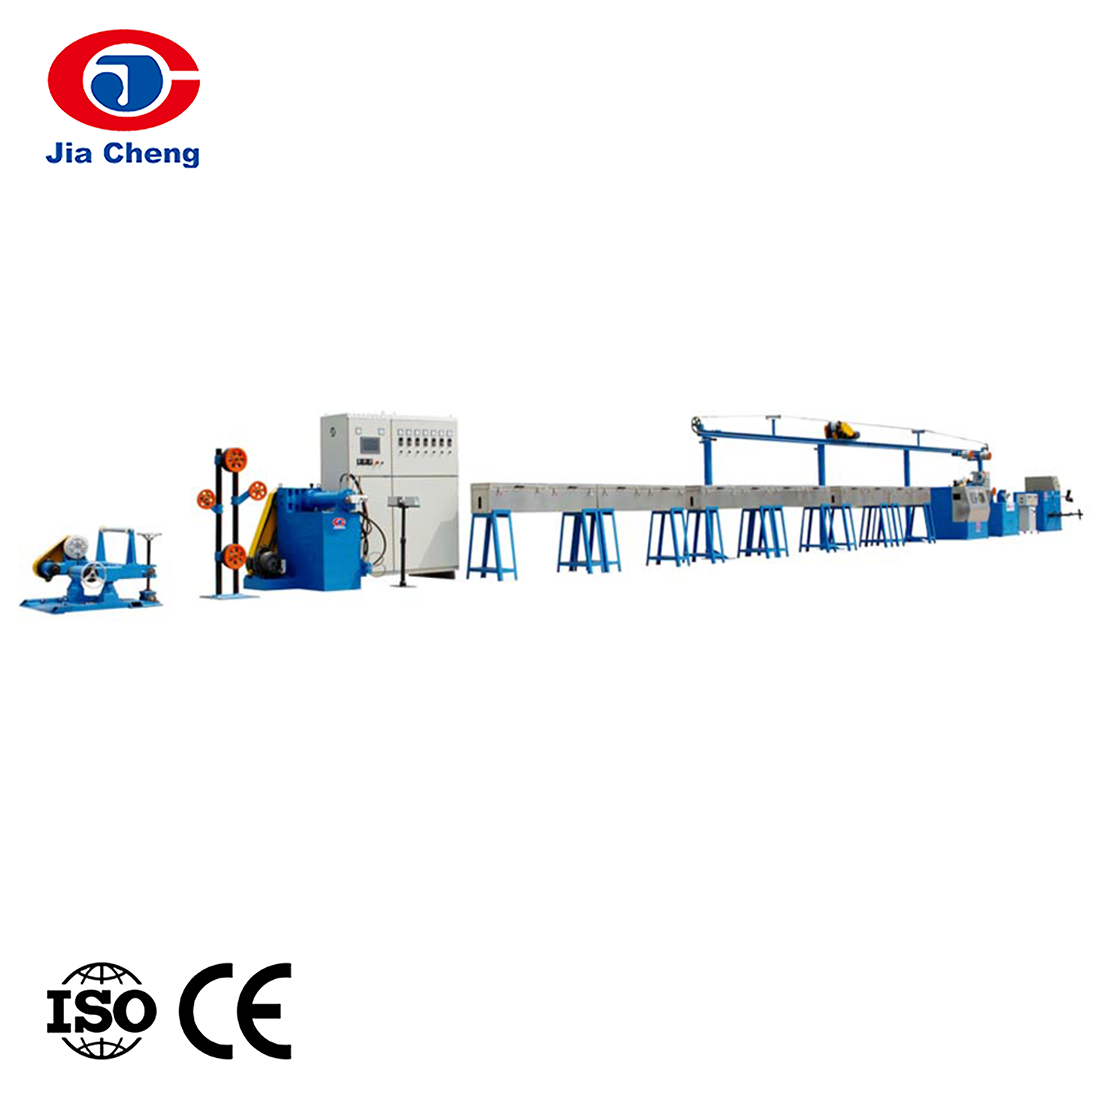
Für eine Primärisolationslinie mit PVC, PE oder XLPE ist eine Hochgeschwindigkeits-Produktionslinie für Drahtisolierung mit integriertem Schaltschrank und Durchmesserrückmeldung der typische Ausgangspunkt.
 Hochgeschwindigkeits-Drahtisolierungs-Produktionslinie für Kerndraht Diese Linie integriert Vorwärmen, Extrudieren und Kühlen mit präziser Steuerung und gewährleistet so eine gleichmäßige Isolationsdicke und hohe Konzentrizität für PVC-, PE- oder XLPE-Kerndrähte, was sie ideal für primäre Isolationsaufgaben macht. Produkt anzeigen →
Wenn Ihre Kabelstruktur elektrisch unterschiedliche Schichten verwendet, ist die Kontrolle des Schichtverhältnisses der entscheidende Faktor. Eine zwei- oder dreischichtige Coextrusions-Produktionslinie sorgt dafür, dass jeder Extruder um eine Master-Geschwindigkeitsreferenz synchronisiert wird.
 Doppel- oder dreischichtige Co-Extrusions-Produktionslinie Mit synchronisierten Extrudern und Master-Geschwindigkeitsreferenz gewährleistet diese Linie eine präzise Kontrolle des Schichtverhältnisses für mehrschichtige Kabel, was unerlässlich ist, wenn verschiedene Materialien mit Genauigkeit koextrudiert werden müssen. Produkt anzeigen →
Bei der endgültigen Mantel- und Mantelextrusion ändern sich die Prioritäten. Die Mantelextrusion ist normalerweise dicker und schwerer, daher ist die Abzugsspannung wichtiger als die Kapazität. Eine Kabelmantel-Extrudermaschine mit einer Schnecke mit geringer Abweichung und einer robusten Abzugseinheit ist das richtige Werkzeug.
 Kabelmantel-Extrudermaschine für die Mantelextrusion Ausgestattet mit einer Schnecke mit geringer Abweichung und einer robusten Abzugseinheit verarbeitet diese Maschine dickere Mantelmaterialien und sorgt für eine gleichbleibende Wandstärke für den endgültigen Kabelschutz. Produkt anzeigen →
Ignorieren Sie nicht die Leiter, die Sie in den Extruder einspeisen
Jede Automatisierungsentscheidung an der Extrusionslinie kann durch einen instabilen Leiter zunichte gemacht werden. Wenn der Kupferdraht, der in das Querhaupt eintritt, einen unterschiedlichen Durchmesser oder eine unregelmäßige Dehnung aufweist, schwankt die Wandstärke immer noch, egal wie eng die Extrusionsregelkreise eingestellt sind.
Die Konsistenz des Drahtziehens beeinflusst die Querschnittsfläche und den Widerstand des Leiters. Eine Änderung des Drahtdurchmessers um 1 % verändert die Leiterfläche um etwa 2 %. Aus diesem Grund straffen Kabelwerke, die in die Extrusionsautomatisierung investieren, in der Regel auch ihren vorgelagerten Ziehprozess. Wenn Sie noch eine neue Zeichenlinie evaluieren, ist dies ein Verständnis wert Wie eine Stangenzerkleinerungsmaschine mit der Spannung umgeht , da Spannungsschwankungen während des Ziehens eine häufige Ursache für eine inkonsistente Leiterdehnung sind.
Das Verhältnis zwischen Ziehqualität und Extrusionsstabilität ist eine der kostengünstigsten Verbesserungen, die einem Kabelhersteller zur Verfügung stehen. Ein stabiler Leiter reduziert die Menge an Material, die zur Isolierung hinzugefügt werden muss, um die Mindestanforderungen an die Wand zu erfüllen.
Was das für Ihre Produktion bedeutet
Die Automatisierung des Extrusionsprozesses für elektrische Komponenten ist keine Einzelkaufentscheidung. Es handelt sich um eine Kombination aus Temperaturregelung im geschlossenen Regelkreis, Schnecken- und Abzugssynchronisation, Rückmeldung von Durchmesser- und Kapazitätssensoren und materialspezifischer Abstimmung. Der Vorteil, wenn alle vier Punkte richtig sind, besteht darin, dass das Produkt die dielektrischen Tests durchweg besteht und in der Produktion weniger Polymer verschwendet wird.
Der praktischste Ausgangspunkt ist die Messung der aktuellen Ausschuss- und Nacharbeitsquoten. Identifizieren Sie dann die Linie mit dem höchsten Volumen und beginnen Sie mit einem geschlossenen Durchmesser- und Liniengeschwindigkeitsregler für diese Linie. Wenn das Bedienerteam an Sicherheit gewinnt, können Sie Kapazitätsrückmeldungen für Schaumlinien, Schichtverhältniskontrolle für Coextrusionslinien und Datenprotokollierung hinzufügen, um Rückverfolgbarkeitsprüfungen zu unterstützen.
Wenn Sie einen vorhandenen Extruder ersetzen oder eine neue Linie von einem einzigen Lieferanten bauen, lohnt es sich zu fragen, ob das Steuerungssystem, die Schneckenkonstruktion, der Kreuzkopf und die Abzugseinheit als ein System konstruiert wurden. Die in den Produktkarten oben gezeigten Extrusionslinien wurden von Jiangsu Jiacheng Technology unter Berücksichtigung dieses integrierten Ansatzes gebaut.