En
Der Durchmesser des Drahtquerschnitts gehört zu den Maßen, die auf einem Datenblatt einfach aussehen und dann in der Fabrik für Streit sorgen. Die auf einer Spule, einem Zeichnungsplan oder einem Datenblatt eines Terminals aufgedruckte Gauge-Nummer gibt selten Auskunft über die tatsächliche Größe in Millimetern oder Zoll. Dieser Leitfaden bringt die Zusammenhänge zusammen: Was AWG wirklich bedeutet, wie sich der Durchmesser von einer Stärkestufe zur nächsten ändert, wo die Norm nicht mehr hilfreich ist und wie Kabelhersteller diesen Durchmesser vom Kupferstab bis zum fertigen Leiter unter Kontrolle halten.
Welcher Drahtdurchmesser misst tatsächlich?
Das Messgerät ist ein Standard. Der Durchmesser ist eine physikalische Tatsache. Das American Wire Gauge-System, üblicherweise abgekürzt als AWG, definiert den Durchmesser runder, massiver, nicht eisenhaltiger, elektrisch leitender Drähte. Wenn jemand nach dem „Drahtstärkendurchmesser“ fragt, möchte er normalerweise die physikalische Größe hinter einer bestimmten Stärkezahl angeben, ausgedrückt in Zoll oder Millimetern.
Als erstes muss geklärt werden, welchen Durchmesser du meinst. Ein massiver Leiter hat einen Durchmesser. Ein Litzenleiter hat zwei: den Durchmesser jeder einzelnen Litze und den Gesamtdurchmesser des fertigen Bündels. Ein isolierter Draht fügt ein Drittel hinzu: den Außendurchmesser des fertigen Produkts, einschließlich Isolierung, Abschirmung und Mantel. Diese Werte können auch bei gleichbleibender Feinheitsnummer um mehrere Millimeter abweichen.
Im Einkauf und in der Produktion ist diese Unterscheidung wichtig. Ein blanker 22-AWG-Leiter und ein fertiger 22-AWG-Leiter sind nicht austauschbar. Eine davon ist eine Kupferdimension; Das andere ist ein Kabel, das in eine Klemme, eine Leitung oder einen Steckerhohlraum passen muss.
Wie aus AWG-Zahlen Durchmesser werden
AWG arbeitet im logarithmischen Maßstab. Jede Stufe mit drei Stärken halbiert ungefähr die Querschnittsfläche, und jede Stufe mit sechs Stärken halbiert ungefähr den Durchmesser. Der Wechsel von einer größeren Zahl zu einer kleineren Zahl bedeutet einen dickeren Draht: 14 AWG ist größer als 18 AWG und 4/0 AWG ist viel größer als beide.
Das System verfügt über zwei Ankerpunkte. 36 AWG ist als 0,005 Zoll definiert und 0000 AWG ist als 0,4600 Zoll definiert. Zwischen ihnen beträgt das Verhältnis zwischen aufeinanderfolgenden Größen etwa 1,1229 im Durchmesser und etwa 1,261 in der Fläche. Die Beziehung kann wie folgt geschrieben werden:
Durchmesser in Zoll = 0,005 × 92 (36 − AWG) / 39
Sobald Sie einen Durchmesser haben, folgt die Fläche aus der Kreisformel. Aus diesem Grund kann dasselbe Referenzdiagramm den Durchmesser, die kreisförmige mil-Fläche und den Widerstand pro Längeneinheit anzeigen – es handelt sich um drei Ansichten derselben Geometrie.
| AWG | Durchmesser (mm) | Durchmesser (Zoll) | Typische Verwendung |
|---|---|---|---|
| 0000 | 11.684 | 0.4600 | Große Stromzuführungen |
| 2 | 6.544 | 0.2576 | Service-Eingangskabel |
| 6 | 4.115 | 0.1620 | Sortimente und Feeder |
| 10 | 2.588 | 0.1019 | 30-A-Stromkreise |
| 12 | 2.053 | 0.0808 | 20-A-Abzweigstromkreise |
| 14 | 1.628 | 0.0641 | 15 A Beleuchtungsstromkreise |
| 18 | 1.024 | 0.0403 | Steuer- und Befestigungskabel |
| 22 | 0.6438 | 0.0253 | Elektronik und Signale |
| 28 | 0.3200 | 0.0126 | Schwachstromdaten |
| 36 | 0.1270 | 0.0050 | Feine Instrumentierung |
Warum der Durchmesser wichtiger ist als das Messgeräteetikett
Zwei Drähte können dieselbe Stärke haben und sich dennoch unterschiedlich verhalten, wenn ihre tatsächlichen Durchmesser an entgegengesetzten Enden des Toleranzbands liegen. Der Widerstand steigt mit abnehmendem Durchmesser, da der Widerstand umgekehrt proportional zur Querschnittsfläche ist. Ein etwas kleinerer Leiter wird wärmer, führt zu einem stärkeren Spannungsabfall und verbraucht auf lange Sicht mehr Energie.
Der Durchmesser bestimmt auch die Passform. Crimpklemmen, Schneidklemmverbinder, Kabelverschraubungen und Kabelkanäle sind alle für einen bestimmten Größenbereich konzipiert. Ein Draht, der nominell 12 AWG hat, aber eher 13 AWG misst, besteht möglicherweise einen Zugtest und besteht dennoch eine Maßprüfung nicht.
Für den Kabelhersteller bleibt das Problem weiterhin bestehen. Die Extrusionsdüse, die die Isolierung bildet, muss auf den tatsächlichen Leiterdurchmesser und nicht auf den Nennquerschnitt abgestimmt sein. Wenn der Leiter zu klein ist, wird die Isolierwand dicker als angegeben; Wenn es zu groß ist, wird die Wand dünner. In beiden Fällen kann es sein, dass das fertige Kabel außerhalb seiner eigenen Toleranz liegt.
Litzendraht: Gleiche Stärke, unterschiedlicher Durchmesser
Litzenleiter verkomplizieren das Bild, da sie sowohl einen Litzendurchmesser als auch einen Gesamtdurchmesser haben. Ein 12-AWG-Litzenleiter kann aus 19 Litzen einer kleineren Stärke oder 7 Litzen einer größeren Stärke bestehen, und beide Konstruktionen können als 12-AWG-Leiter bezeichnet werden. Der Gesamtdurchmesser des fertigen Bündels ist größer als bei einem Massivleiter mit der gleichen Stärke, während die Gesamtkupferfläche nahe am Nennwert bleibt.
Auch die Bauart spielt eine Rolle. Gebündelte Leiter sind lose und flexibel. Konzentrisch verseilte Leiter sind geordneter. Verdichtete und komprimierte Leiter werden nach der Verseilung gerollt oder gezogen, um den Gesamtdurchmesser zu verringern und eine glattere Oberfläche zu erzeugen. Aus diesem Grund können zwei Kabel mit identischen Durchmesserangaben deutlich unterschiedliche Außendurchmesser aufweisen.
So messen Sie den Drahtdurchmesser genau
Für einen blanken Massivleiter ist ein kalibriertes Mikrometer immer noch das einfachste Werkzeug. Isolieren Sie den Leiter vorsichtig ab, entfernen Sie alle Kerben und Grate und messen Sie den Leiter an drei über die gesamte Länge verteilten Punkten. Drehen Sie den Draht zwischen den Messungen, um die Ovalität zu erfassen. Nehmen Sie den Durchschnitt und vergleichen Sie ihn mit der Messtabelle, anstatt sich auf einen einzelnen Messwert zu verlassen.
Bei feinen Drähten unter etwa 30 AWG kann ein Handmikrometer den Leiter zerdrücken oder die Messwerte inkonsistent machen. Ein optischer Komparator oder ein berührungsloses Laser-Durchmessermessgerät ist die bessere Wahl. Lasermessgeräte funktionieren auch bei bewegtem Draht, was sie für die Inline-Überwachung beim Ziehen, Glühen und Extrudieren nützlich macht.
Temperatur und Anspannung sind wichtiger, als die meisten Menschen erwarten. Kupfer dehnt sich bei Hitze aus und ein unter Spannung stehender Draht kann etwas kleiner sein als im Ruhezustand. Lassen Sie die Probe bei der Eingangskontrolle bei Raumtemperatur stabilisieren und messen Sie sie im entspannten Zustand.
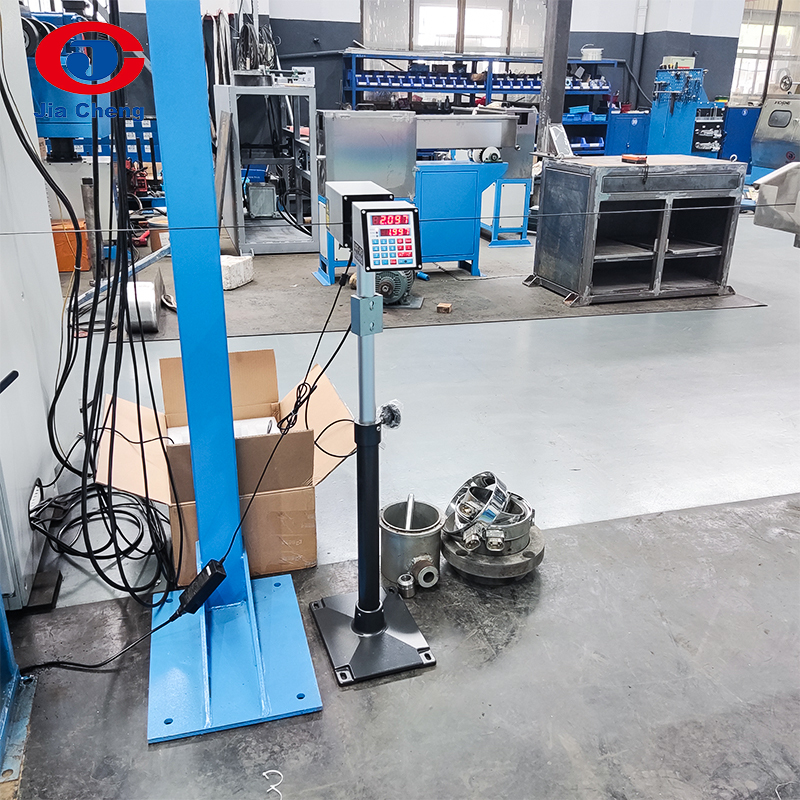 LGD-25 Durchmessermessgerät zur Draht- und Kabelmessung Nützlich zur Überprüfung von Draht- und Kabeldurchmessern nach dem Ziehen, mit einem Bereich von 0,100–25,000 mm. Produkt anzeigen →
Wo der Durchmesser entsteht: Von der Stange bis zum Endmaß
Der Drahtstärkendurchmesser wird nicht von einer einzelnen Maschine eingestellt. Es ist das Ergebnis einer Sequenz, die mit einem Kupfer- oder Aluminiumstab beginnt und mit einem fertigen Leiter endet. Stangenzerkleinerungsmaschinen zerkleinern 8-mm-Stangen in wenigen Durchgängen auf etwa 3 mm oder 4 mm. Zwischen- und Feinziehmaschinen setzen die Reduktion durch immer kleinere Matrizen fort, und ein Inline-Glüher stellt die Duktilität wieder her, die durch die Kaltumformung verloren geht.
Bei jeder Matrize ändert sich der Durchmesser, sodass Matrizenverschleiß, Schmiermittelqualität und Spindelgeschwindigkeit in der endgültigen Messung berücksichtigt werden. Eine verschlissene Matrize führt zu einem überdimensionierten Leiter. Eine rutschende Winde oder ein instabiles Glühgerät können zu Durchmesserschwankungen entlang der Länge einer Spule führen, die weitaus schwerer zu erkennen sind als ein einzelner Punkt außerhalb der Toleranz.
Nach dem Ziehen, Verseilen und Bündeln wird der Gesamtdurchmesser des Leiterbündels ermittelt. Durch die Extrusion werden dann Isolierungs- und Mantelschichten um dieses Bündel herum hinzugefügt. In jeder Phase wird der vorherige Durchmesser zum Ausgangspunkt für den nächsten Prozess, weshalb ein kleiner Fehler zu Beginn der Linie eher zunimmt als verschwindet. A Kupferstab bis zur fertigen Drahtproduktionslinie ist genau aus diesem Grund als durchgehende Kette konzipiert.
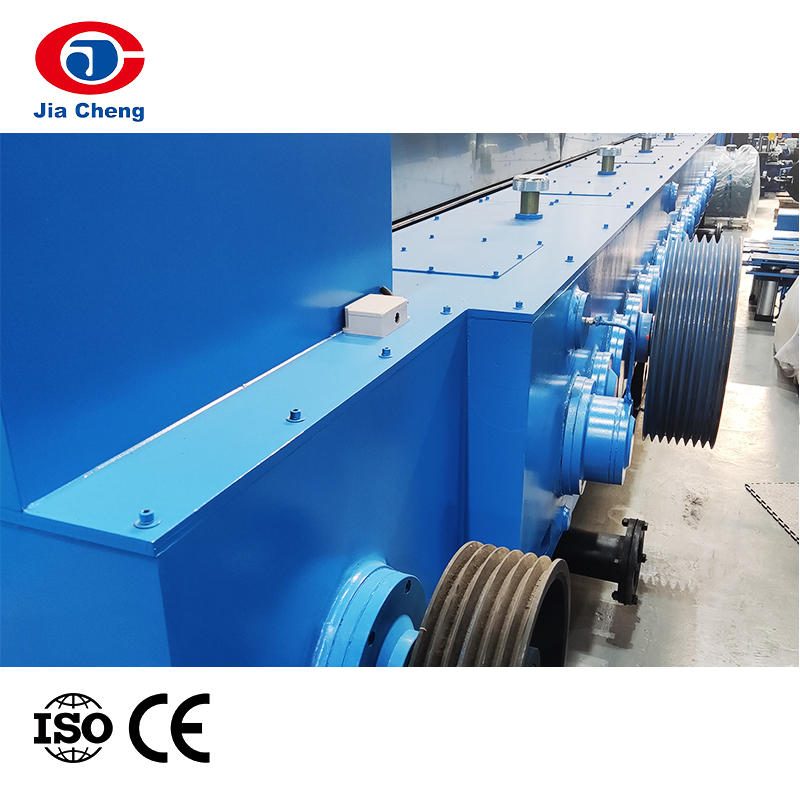 LHT450 Kupferstabzerkleinerungsmaschine für Drahtziehlinien Zieht Kupferstangen von 8 mm auf 1,2–4,0 mm in einer kontinuierlichen Linie mit Glühung und Doppelspulenaufnahme. Produkt anzeigen →
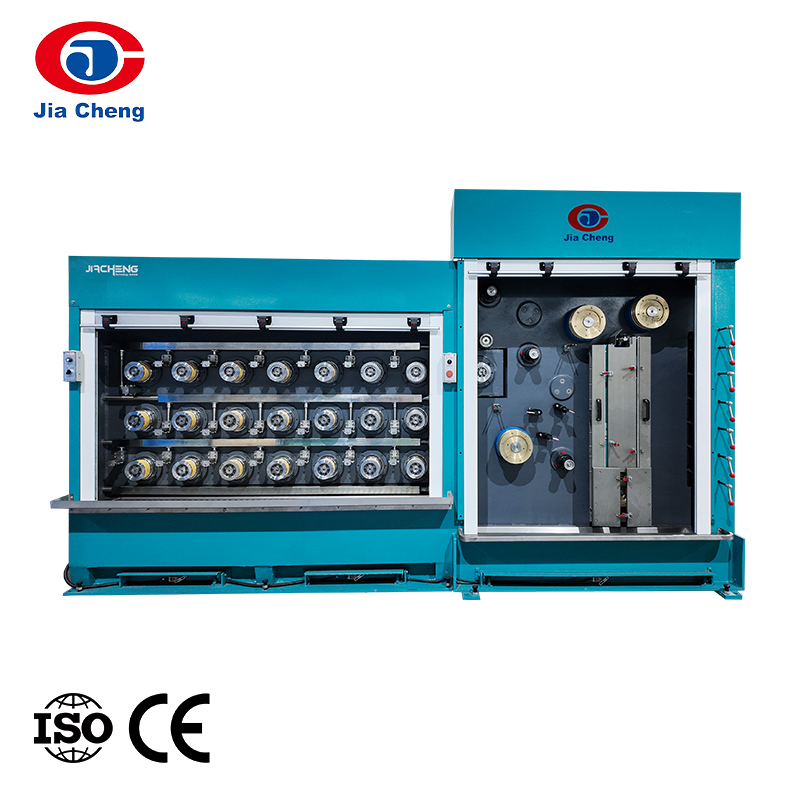
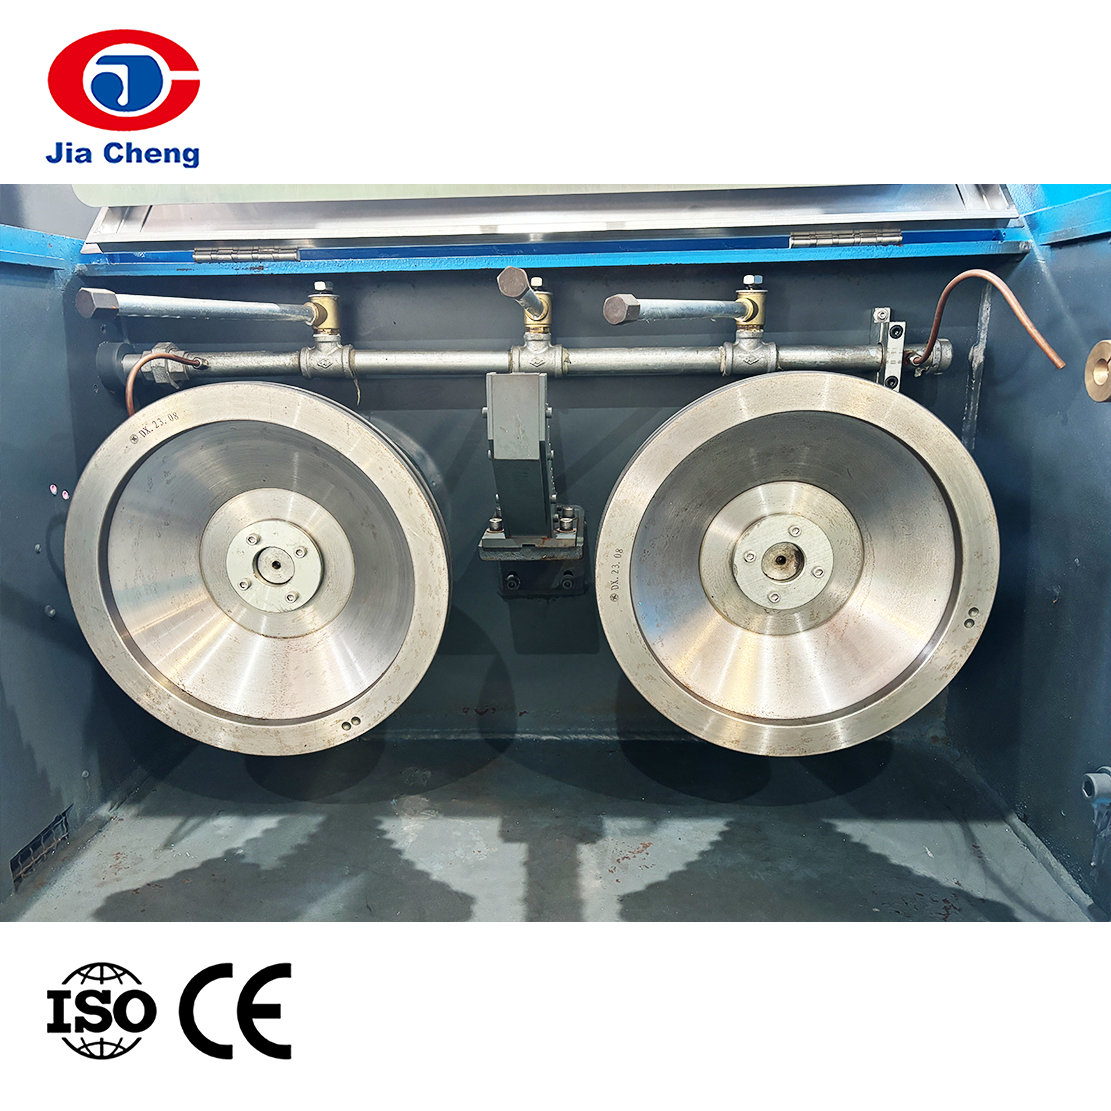 Feindrahtziehmaschine mit Inline-Glühe für Kupferdraht Kombiniert Ziehen und Glühen auf einer Linie für Kupferdraht, unterstützt zwei Drähte und Geschwindigkeiten von bis zu 1800 m/min. Produkt anzeigen →
Wenn Sie Zeichengeräte vergleichen, hilft Ihnen unser praktischer Ratgeber weiter So wählen Sie eine Kupferdrahtziehmaschine aus geht die Fragen durch, die am wichtigsten sind: eingehende Stabgröße, fertiger Durchmesserbereich, Anzahl der Drähte, Glühanforderungen und die Toleranz, die der nachgelagerte Prozess akzeptieren kann.
Häufige Fehler beim Lesen eines Kabelquerschnittsdiagramms
- Verwechslung des Leiterdurchmessers mit dem Gesamtkabeldurchmesser. Der Diagrammwert bezieht sich normalerweise auf das Metall, nicht auf den fertigen Draht.
- Mischmesssysteme. AWG-, SWG- und metrische Messgeräte verwenden unterschiedliche Maßstäbe, und die gleiche Zahl kann sehr unterschiedliche Größen bedeuten.
- Anwenden von Massivleiterwerten auf Litzendraht. Das Strangbündel ist normalerweise etwas größer als der äquivalente Volldurchmesser.
- Runden zu früh. Durch die Umrechnung von Zoll in Millimeter und das anschließende Runden kann ein Grenzleiter aus der Toleranz verschoben werden.
- Ignorieren des Toleranzbandes. Ein Nenndurchmesser ist ein Ziel, keine Garantie; Auf den akzeptablen Bereich kommt es tatsächlich an.
Eine kurze Checkliste, bevor Sie angeben oder bestellen
- Entscheiden Sie, ob Sie einen Leiterdurchmesser, einen Litzendurchmesser oder einen fertigen Kabeldurchmesser benötigen.
- Bestätigen Sie das Gauge-System und die von Ihrem Lieferanten oder Standard verwendeten Einheiten.
- Überprüfen Sie den Toleranzbereich, nicht nur den Nennwert.
- Beachten Sie bei Litzendraht die Anzahl der Litzen, die Litzenstärke und die Bauart.
- Stellen Sie sicher, dass der angegebene Durchmesser zu der Klemme, dem Kabelkanal oder dem Stecker passt, die Sie verwenden möchten.
- Bestätigen Sie bei Produktionsläufen, wie der Durchmesser gemessen und wie oft er aufgezeichnet wird.
Der Drahtstärkendurchmesser ist letztendlich eine Fertigungsvariable und nicht nur eine Referenzzahl. Das Diagramm gibt Ihnen das Ziel vor, aber die Ziehsteine, die Glüheinstellungen, die Verseilkonfiguration und die Extrusionswerkzeuge entscheiden darüber, ob der Draht tatsächlich auf diesem Ziel landet. Bei Jiacheng haben wir Jahre damit verbracht, Ausrüstung für jede Stufe dieser Kette zu bauen, vom Stabzerlegen und Feinziehen bis hin zum Glühen, Verseilen, Extrudieren und Testen. Wenn Sie an einem Problem mit dem Durchmesser Ihrer Linie arbeiten, besprechen wir gerne den Prozess mit Ihnen und helfen Ihnen, den richtigen Ausgangspunkt zu finden.